
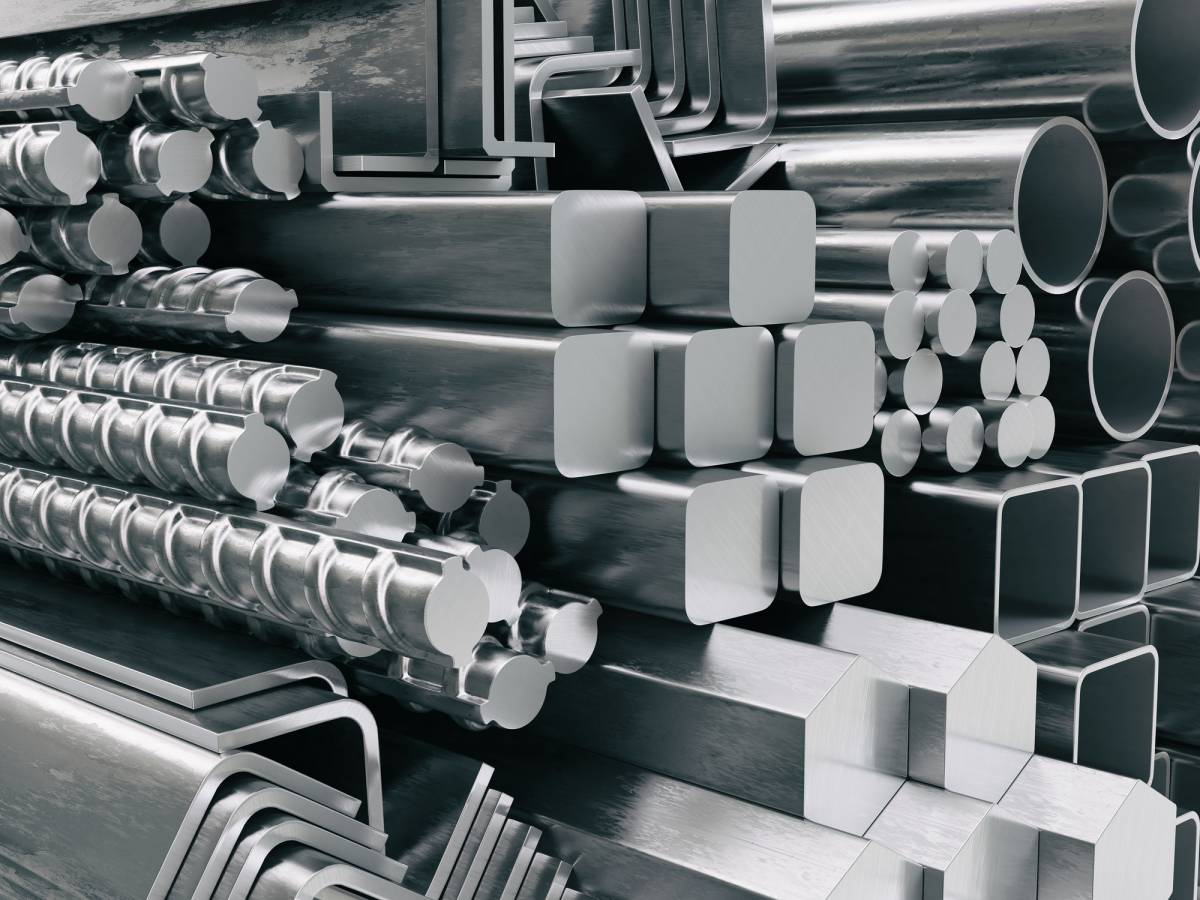
Un arbre de transmission qui casse au bout de six mois. Une série de pièces à reprendre parce que la barre avait trois dixièmes de trop. Dans les deux cas, la machine n’y est pour rien : le problème vient de la barre choisie au départ.
Le diamètre, la nuance et l’état de surface fixent le coût d’usinage et la durée de vie de vos pièces bien avant le premier copeau. Ce guide passe en revue ce qu’il faut vérifier, du plan de la pièce jusqu’au certificat matière.
Choisissez la barre en acier adaptée à votre projet industriel
Au moment d’acheter une barre en acier pour de l’assemblage ou de l’usinage, trois paramètres comptent : le diamètre, la nuance et la tolérance. Tout le reste en découle.
Le diamètre fixe la section qui travaille et le poids au mètre. Pour des axes de transmission courants, on reste souvent entre 20 et 50 mm, un bon compromis entre rigidité et facilité de montage sur le tour. Les bâtis et les pièces très chargées montent bien plus haut, jusqu’à 200 mm et au-delà.
La nuance décide des propriétés mécaniques et de la tenue à la corrosion. Les aciers au carbone et faiblement alliés, comme le C45 ou le 42CrMo4, montent haut en dureté après traitement thermique. Mais ils rouillent dès que l’air devient humide, donc il faut les protéger. Les inox austénitiques 304L et 316L, eux, tiennent face à l’eau et aux produits de nettoyage sans revêtement.
Reste la tolérance. Les barres étirées à froid sortent avec des cotes serrées, en général h9 à h11, et une surface lisse. Les barres laminées à chaud coûtent moins cher, mais il faut prévoir une passe d’usinage pour retirer la calamine et reprendre le diamètre.

Vous travaillez le métal à plus petite échelle ? Notre atelier explique comment cintrer un tube en acier sans l’écraser, et comment poncer le métal avec le bon outil.
Calculez la masse de vos barres rondes
Résistance mécanique et propriétés de l’acier inoxydable
La résistance d’une barre inox dépend de deux choses : sa composition, et ce qu’elle a subi en usine entre le laminage, l’étirage et le recuit.
Prenons le 316L (1.4404). D’après les fiches des producteurs, il contient environ 16,5 à 18,5 % de chrome, 10 à 13 % de nickel et 2 à 2,5 % de molybdène, avec 0,03 % de carbone au maximum. Chaque élément a son rôle.
Le chrome forme en surface une fine couche d’oxyde qui bloque la corrosion. Le nickel stabilise la structure austénitique et rend l’acier ductile. Quant au molybdène, c’est lui qui fait la différence face aux piqûres dans les milieux chlorés, et c’est pour ça que le 316L est la nuance de référence en bord de mer.
À l’état recuit, le 316L affiche une limite d’élasticité minimale de l’ordre de 200 à 240 MPa selon la forme du produit, une résistance à la traction autour de 500 à 700 MPa et un allongement d’environ 40 %. Autrement dit, il se déforme beaucoup avant de rompre, ce qui rassure sur des pièces qui encaissent des chocs.
Le 304L, sans molybdène, suffit dans les milieux peu agressifs et coûte moins cher.
L’étirage à froid, lui, change la donne côté mécanique. L’écrouissage fait monter la limite d’élasticité et améliore la précision dimensionnelle. En contrepartie, l’acier perd de la ductilité. Si vos pièces doivent ensuite être pliées ou serties, un recuit intermédiaire lui rend de la souplesse.
Applications des barres en acier dans les équipements industriels
| Procédé | Tolérance courante | État de surface | Usage type |
|---|---|---|---|
| Laminage à chaud | Large (EN 10060 pour les ronds) | Brut, avec calamine | Charpente, pièces soudées, pièces à reprendre |
| Étirage à froid | h9 à h11 | Lisse, calibré | Décolletage, usinage en série |
| Rectification | h6 à h8 | Très lisse | Arbres, broches, axes de guidage |
| Forgeage | Selon plan | Brut de forge | Pièces de sécurité très sollicitées |
Les barres en inox et en acier au carbone se retrouvent dans à peu près toute l’industrie.
En aéronautique, elles deviennent des axes, des biellettes de commande, des pièces de structure secondaire. Chaque lot est livré avec un certificat de réception 3.1 selon la norme EN 10204, qui atteste la composition et les essais réalisés sur la matière livrée.
L’automobile consomme des barres étirées pour ses arbres de transmission, ses pivots de suspension et ses pièces de direction. Là, la précision et l’état de surface rectifié réduisent les vibrations et ménagent les roulements.
L’agroalimentaire a ses propres règles d’hygiène. On y usine du 304L ou du 316L pour des axes de convoyeurs, des tiges de mélangeurs, des supports de cuves. Une surface polie limite les zones où les bactéries s’installent, et l’inox supporte les nettoyages répétés. La chimie, enfin, réclame des nuances plus pointues comme le duplex 2205 ou le 904L, pensées pour les milieux chlorés et acides.
Quelques exemples de pièces fabriquées à partir de ces barres :
- axes et arbres de transmission pour machines tournantes,
- tiges filetées et boulons haute résistance,
- pièces tournées pour vannes, pompes et robinetterie,
- supports et bâtis de machines-outils.

Procédés de fabrication des barres étirées et usinées
Tout commence par un laminage à chaud, qui donne une barre d’un diamètre un peu supérieur au format final. Elle est ensuite décapée, chimiquement ou mécaniquement, pour retirer la calamine.
Puis elle passe dans une filière qui réduit sa section. C’est là que se produit l’écrouissage : les défauts du réseau cristallin se multiplient, la dureté monte, la limite élastique aussi. Pour les inox austénitiques, un recuit de mise en solution autour de 1 050 °C peut ensuite restaurer une structure homogène si la pièce doit rester ductile.
Les barres étirées atteignent des tolérances h9 à h11, ce qui allège la reprise d’usinage. Quand il faut descendre plus bas, vers h6 ou h7, on passe par la rectification cylindrique. Elle donne aussi la circularité qui protège les paliers de l’usure. Les barres destinées aux pièces critiques sont contrôlées par ultrasons ou ressuage avant livraison.
Durabilité et résistance à la corrosion en environnements exigeants
- Moins de reprise d’usinage en atelier
- Des cotes régulières pour une prise en robot fiable
- Beaucoup moins de copeaux à gérer
- Un minimum de commande parfois imposé par les centres de coupe
- Des délais plus longs pour les formats hors standard
La durabilité d’une barre inox, c’est sa capacité à garder ses propriétés et son aspect après des années de service.
En bord de mer, les chlorures attaquent la couche passive des inox standards. Le 316L résiste mieux aux piqûres que le 304L grâce à son molybdène. Pour l’offshore ou les équipements portuaires, les nuances duplex ou super-austénitiques ajoutent une vraie marge de sécurité.
Les milieux chimiques ont leurs propres pièges : acides nitrique, sulfurique ou chlorhydrique, bases concentrées. Aucune nuance ne résiste à tout. Pour choisir, fiez-vous aux tables de résistance à la corrosion publiées par les producteurs, qui croisent le produit, sa concentration et la température.
Reste la fatigue thermique, qui guette les équipements soumis à des cycles de chauffe et de refroidissement. L’inox austénitique se dilate plus que l’acier au carbone, donc les jeux de montage doivent être calculés en conséquence.
Et c’est souvent là que se joue le coût réel. Une barre au carbone galvanisée demande des inspections régulières. Une barre inox coûte plus cher à l’achat, mais en milieu agressif, les arrêts de production évités remboursent vite l’écart.
Avant de passer commande
Si je ne devais garder qu’une règle, ce serait celle-ci : décrivez votre pièce, pas seulement la barre. Le milieu, les efforts, le soudage éventuel et la quantité à produire disent au fournisseur quelle nuance et quel état vous conviennent. Vérifiez ensuite ces cinq points :
- la nuance, avec sa désignation européenne (1.4404 pour le 316L),
- le diamètre et la classe de tolérance,
- l’état de livraison : laminé, étiré, écroûté ou rectifié,
- la longueur de coupe et la quantité,
- le type de certificat matière exigé.
Avec ça, vous comparez des offres qui parlent de la même chose. Et la bonne barre, vous ne la remarquerez jamais : c’est celle qui ne casse pas.
Barres acier industrielles sur mesure : la FAQ
Quelle est la différence entre un acier étiré et un acier laminé ?
L’acier laminé à chaud est mis en forme à haute température : il reste ductile, mais ses cotes sont approximatives et sa surface couverte de calamine. L’étirage à froid durcit le métal par écrouissage et tient des tolérances de quelques centièmes de millimètre, avec une surface lisse.
304L ou 316L : lequel choisir ?
Le 304L convient aux milieux peu agressifs et coûte moins cher. Le 316L contient du molybdène, qui améliore la résistance aux piqûres en présence de chlorures : c’est le choix logique en bord de mer, en piscine ou avec des produits de nettoyage chlorés.
Quels alliages privilégier pour les milieux très corrosifs ?
Le 316L couvre la plupart des milieux humides et salins. Pour les acides forts ou les milieux chlorés chauds, on monte vers le 904L ou un duplex comme le 2205. Le bon choix dépend du produit, de sa concentration et de la température, à vérifier dans les tables de corrosion du producteur.
Qu’est-ce que le certificat matière 3.1 d’une barre ?
C’est un certificat de réception défini par la norme EN 10204. Il donne les résultats d’essais réalisés sur le lot livré, composition chimique et propriétés mécaniques, et il est validé par un représentant du fabricant indépendant du service de production. Le certificat 3.2 ajoute la validation d’un inspecteur extérieur.


